La manutenzione predittiva utilizza sensori, software di analisi e dati operativi per monitorare lo stato delle macchine e individuare segnali di possibile usura o malfunzionamento. L’obiettivo è programmare un intervento quando gli indicatori mostrano una condizione anomala, prima che il guasto provochi un arresto della produzione. Il metodo trova applicazione in fabbriche, impianti energetici, logistica, automotive, alimentare e in tutti i settori dove la continuità operativa incide sui costi e sui tempi di consegna.
A differenza della manutenzione correttiva, eseguita dopo il guasto, e di quella preventiva, organizzata a intervalli prestabiliti, l’approccio predittivo si basa sulle condizioni reali dell’attrezzatura. Vibrazioni, temperatura, pressione, assorbimento elettrico e velocità possono diventare indicatori utili per riconoscere variazioni rispetto al comportamento normale. Il sistema, però, non elimina automaticamente i guasti e non sostituisce l’esperienza dei tecnici: fornisce informazioni per decidere con maggiore tempestività dove intervenire e con quali priorità.
Per una PMI la valutazione deve considerare qualità dei dati, costi di installazione, integrazione con i sistemi aziendali e capacità del personale di interpretare gli avvisi. La norma ISO 17359 sul monitoraggio delle condizioni delle macchine offre un riferimento generale per impostare programmi di condition monitoring.
Come funziona la manutenzione predittiva
Il processo parte dalla scelta degli asset più importanti per la produzione. Non tutte le macchine richiedono lo stesso livello di controllo: conviene concentrarsi su quelle il cui arresto può causare ritardi, scarti, rischi per la sicurezza o costi elevati.
Sensori e raccolta dei dati
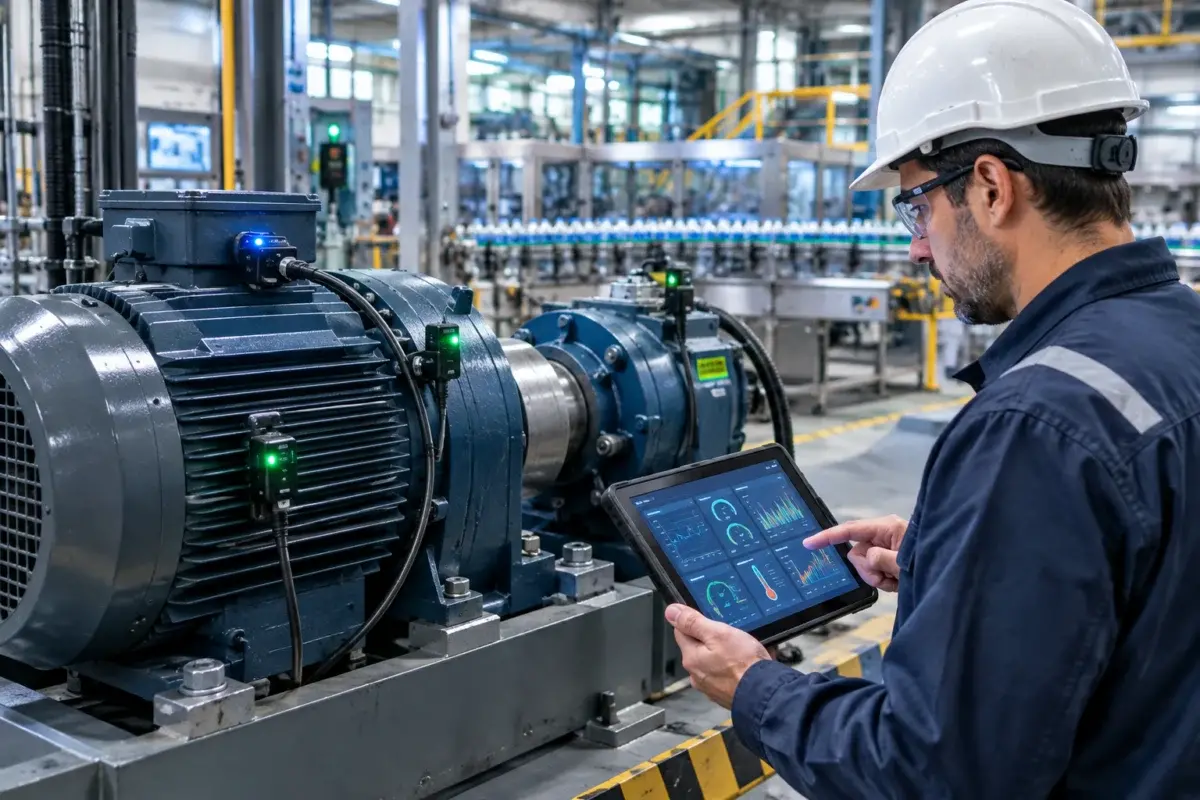
I sensori rilevano parametri fisici e li inviano a un sistema di raccolta locale o cloud. Gli accelerometri possono misurare le vibrazioni di motori e cuscinetti; le sonde controllano temperatura e pressione; i contatori registrano consumi e assorbimenti elettrici. I dati devono essere associati a macchina, componente, orario e condizioni di lavoro per consentire confronti attendibili.
Analisi delle anomalie
Software statistici e modelli di analisi confrontano i valori rilevati con soglie, serie storiche e comportamenti attesi. Un aumento progressivo delle vibrazioni, per esempio, può indicare uno squilibrio o un problema di allineamento. L’avviso non rappresenta sempre la prova di un guasto: richiede una verifica tecnica e, quando necessario, un’ispezione sul campo.
Manutenzione correttiva, preventiva e predittiva
I tre approcci possono convivere nella stessa organizzazione. La scelta dipende dal valore dell’impianto, dalla disponibilità di ricambi, dalla frequenza dei guasti e dalle conseguenze di un fermo.
- Manutenzione correttiva: l’intervento avviene dopo il guasto. È semplice da organizzare, ma può generare arresti improvvisi, urgenze e perdita di produzione.
- Manutenzione preventiva: sostituzioni e controlli seguono un calendario o un numero definito di ore di funzionamento. Riduce alcuni rischi, ma può portare a interventi anticipati o non necessari.
- Manutenzione predittiva: la decisione si basa sulle condizioni rilevate. Permette di pianificare l’intervento in relazione all’evoluzione dell’anomalia.
La combinazione più adatta può prevedere controlli preventivi per componenti soggetti a usura regolare e monitoraggio predittivo per macchinari ad alto impatto. Il risultato dipende dalla qualità del processo complessivo, dalla diagnosi fino alla disponibilità del ricambio.
Applicazioni industriali e benefici possibili
Le applicazioni riguardano soprattutto impianti dotati di componenti rotanti, sistemi idraulici, compressori, linee automatiche e apparecchiature elettriche. Nella produzione manifatturiera, il monitoraggio può supportare la manutenzione di motori, pompe, nastri trasportatori e riduttori. Nei magazzini automatizzati, i dati aiutano a controllare veicoli, sistemi di movimentazione e dispositivi di sollevamento.
I benefici attesi includono una migliore programmazione delle fermate, una gestione più ordinata dei ricambi, una riduzione degli interventi d’emergenza e una maggiore disponibilità degli impianti. Il valore va misurato con indicatori come tempo medio tra i guasti, tempo medio di riparazione, ore di fermo, costi di manutenzione e percentuale di falsi allarmi. Le tecnologie di ingegneria meccanica e produzione industriale nella Commissione europea comprendono molte delle applicazioni in cui il monitoraggio delle condizioni può sostenere la continuità operativa.
Investimenti, integrazione e competenze
Un progetto può richiedere sensori, sistemi di connettività, piattaforme per la gestione dei dati, strumenti di visualizzazione e collegamenti con software come ERP, MES o sistemi di gestione della manutenzione. Prima dell’acquisto è utile realizzare un progetto pilota su una linea o su un gruppo limitato di macchine, definendo un problema concreto e una metrica di valutazione.
Servono inoltre ruoli capaci di collegare produzione, manutenzione, IT e sicurezza informatica. Gli operatori devono sapere come interpretare un allarme e quali informazioni fornire al tecnico; il personale tecnico deve poter verificare il dato con controlli fisici. Le competenze digitali richieste dalle aziende diventano quindi parte del progetto, insieme alla formazione specifica sui macchinari.
Per le PMI, una strategia graduale può ridurre il rischio finanziario: mappatura degli asset, raccolta dei dati già disponibili, installazione dei sensori sui punti più critici, test dei risultati e successiva estensione. Il progetto deve includere anche regole per accessi, conservazione dei dati, aggiornamento dei modelli e gestione degli allarmi.
Limiti ed errori da evitare
Un sistema predittivo produce risultati limitati quando i sensori sono installati male, i dati sono incompleti o le condizioni operative cambiano spesso. Anche un algoritmo ben configurato può generare falsi positivi, cioè segnalazioni che non corrispondono a un guasto, oppure falsi negativi, quando non riconosce un’anomalia.
Tra gli errori più comuni ci sono l’acquisto della tecnologia senza un obiettivo operativo, l’assenza di una base storica, la mancata manutenzione dei sensori e la sovrapposizione di troppi avvisi. Un piano valido definisce chi riceve l’allarme, entro quanto tempo deve intervenire, quali controlli deve svolgere e come registrare l’esito.
La manutenzione predittiva può ridurre l’incertezza nella gestione degli impianti, ma richiede metodo, dati affidabili e decisioni coerenti. Il successo non dipende dal numero di sensori installati: dipende dalla capacità di trasformare le misurazioni in interventi pianificati e verificabili.
FAQ sulla manutenzione predittiva
Le domande più frequenti riguardano costi, dimensioni dell’impresa e differenze rispetto agli altri metodi di manutenzione.
La manutenzione predittiva è adatta anche alle PMI?
Sì, soprattutto quando viene applicata a macchinari il cui fermo genera costi o ritardi rilevanti. Un progetto pilota permette di valutare il ritorno prima di estendere il monitoraggio all’intero impianto.
Quali dati servono per iniziare?
Dipende dal macchinario. In genere sono utili vibrazioni, temperatura, pressione, consumi elettrici, ore di funzionamento e storico degli interventi. Anche i dati già presenti nei sistemi di produzione possono costituire una base iniziale.
La manutenzione predittiva elimina i fermi macchina?
No. Può aiutare a individuare condizioni anomale e a programmare gli interventi, ma non garantisce l’assenza di guasti. Risultati e convenienza dipendono da sensori, dati, competenze, tempi di reazione e organizzazione della manutenzione.